Artykuł sponsorowany
Jak zimne i gorące walcowanie zmienia zachowanie profili kotwiących w prefabrykowanej elewacji
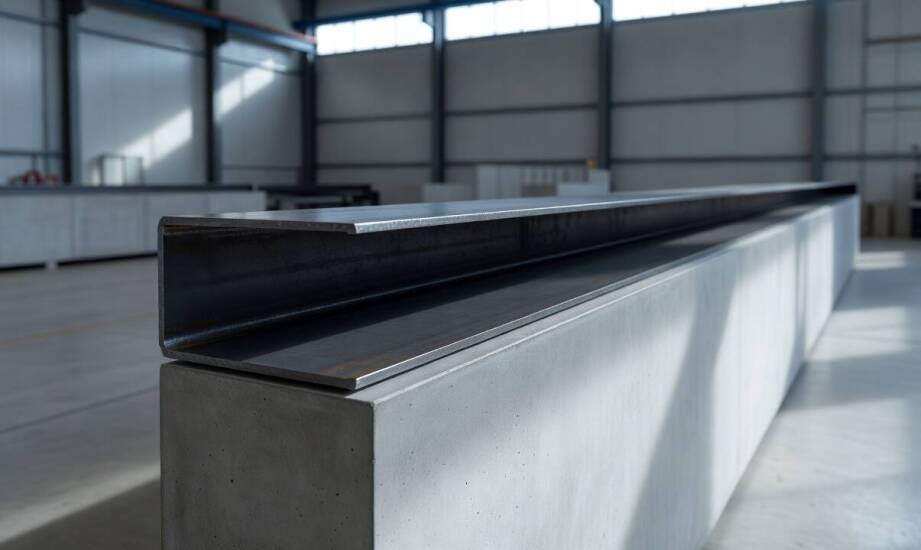
Dwa profile kotwiące o identycznej geometrii zewnętrznej potrafią zachowywać się zupełnie inaczej po zalaniu betonem i podczas montażu elewacji prefabrykowanej. Odmienność ta wynika wprost z procesu obróbki cieplnej i mechanicznej stali w hucie. Rzutuje on bezpośrednio na strukturę wewnętrzną materiału, sztywność całego układu oraz podatność szyny na mikrozniekształcenia. Osadzane w warstwie nośnej detale podlegają silnym obciążeniom punktowym pochodzącym od dociskanych łączników i wieszaków. Dodatkowo przyjmują na siebie siły powstające podczas intensywnego wibrowania mieszanki betonowej oraz w trakcie transportu gotowego panelu wielkogabarytowego na plac budowy. Zrozumienie różnic technologicznych ułatwia właściwy dobór osprzętu węzłowego.
Wpływ procesu walcowania na strukturę i stabilność profili
Walcowanie na gorąco zachodzi w temperaturze powyżej granicy rekrystalizacji dla danego gatunku stali. Taki przebieg obróbki wymusza równomierne odkształcenie i niemal całkowicie eliminuje naprężenia własne wewnątrz materiału. Profil gorącowalcowany charakteryzuje się wysoką stabilnością strukturalną. Ogranicza to ryzyko paczenia lub pękania elementu podczas fabrycznego spawania kotew trzpieniowych oraz cięcia materiału na wymiar. Walcowanie na zimno wykorzystuje natomiast mechanizm silnego zgniotu przy niższych temperaturach. Zabieg ten wyraźnie podnosi granicę plastyczności w drodze umocnienia odkształceniowego, ale jednocześnie generuje wysokie naprężenia zginające zlokalizowane przy krawędziach warg. W efekcie wyprodukowana listwa staje się bardziej podatna na lokalne ugięcia i wyboczenie przekroju przy asymetrycznych obciążeniach montażowych.
Sztywność układu mocującego zależy od precyzyjnie dobranej grubości warg oraz geometrii dna szyny. Pogrubione krawędzie oraz obniżony rdzeń profili gorącowalcowanych znacząco zwiększają opór przeciw zginaniu pod wpływem momentu obrotowego z przykładanych śrub. Precyzyjniejsze wymiarowo profile zimnowalcowane, takie jak chętnie stosowane szyny pec-ta w mniejszych wariantach produkcyjnych, posiadają cieńsze wargi wsporcze. Wymaga to uwzględnienia wyższej tolerancji na odkształcenia w projekcie warsztatowym. Prostoliniowość osadzonego elementu bezpośrednio warunkuje płynność regulacji ciężkiej elewacji podczas zawieszania. Zmagazynowane w stali naprężenia w elementach z zimnego zgniotu potrafią minimalnie wygiąć korpus po wyciągnięciu panelu z formy, podczas gdy gorącowalcowane odpowiedniki utrzymują zadaną oś przez cały proces dojrzewania kruszywa.
Zachowanie profili w procesie prefabrykacji i parametry techniczne
Obciążenia punktowe od wsuwanych łączników T-bolt przenoszą się docelowo na podgięte wargi kanału. Europejska Ocena Techniczna ETA-16/0929 precyzuje dopuszczalne kierunki pracy dla poszczególnych rodzajów wykonania. Karta techniczna wyraźnie wskazuje wyższe wartości graniczne nośności podłużnej dla profili gorącowalcowanych. Cięższe modele o przekrojach 40/22 lub 50/30 osiągają optymalne parametry dla obciążeń dynamicznych i zmiennych w czasie. Inżynierowie przeznaczają je do skomplikowanych fasad kurtynowych oraz smukłych elementów silnie narażonych na ssanie wiatru. Modele zimnowalcowane, produkowane na przykład w wymiarach 28/15 czy 40/25, sprawnie przenoszą czyste obciążenia statyczne dwukierunkowe w standardowych układach trójwarstwowych. Występują najczęściej w wersji ocynkowanej ogniowo lub ze stali nierdzewnej, co pozwala dopasować je do klasy ekspozycji budynku.
Podczas formowania panelu w zakładzie mieszanka betonowa wymaga dokładnego zagęszczenia wibratorami wgłębnymi i powierzchniowymi. Mechaniczna oscylacja blatu generuje niszczące siły oddziałujące na osadzony detal, zanim jeszcze zaprawa zdąży stężeć. W szynach cienkościennych długotrwałe wibracje mogą stymulować drobne deformacje sprężyste przekrojów. Całkowita stabilność wymiarowa masywnych profili gorących utrzymuje zakotwienia w idealnie zaplanowanym położeniu wewnątrz formy. Specjalizująca się w zaopatrzeniu zakładów prefabrykacji firma Bonato Polska wspiera technologów w dopasowaniu wariantu produkcji szyn do rzeczywistych założeń obciążeniowych. Pozwala to zachować odpowiedni margines bezpieczeństwa nośnego we wszystkich punktach oparcia elewacji bez niepotrzebnego przewymiarowania materiału.
Charakter przewidywanych obciążeniowych sił zewnętrznych determinuje wybór pomiędzy precyzją wymiarową z cienkiego formowania a surową odpornością na odkształcenia z obróbki cieplnej. Standardowe obudowy budynków opierają się na powtarzalnych siłach statycznych. Systemy zimnowalcowane gwarantują tam parametry w zupełności wystarczające do prawidłowego zabetonowania i wieloletniej pracy płyt. Obecność sił dynamicznych, incydentów uderzeniowych lub obciążeń zmęczeniowych wymusza przejście na masywniejsze rozwiązania. Na pierwszy plan wysuwają się wtedy zredukowane naprężenia własne oraz powiększona nośność warg, które są osiągalne wyłącznie w procesie hutniczego walcowania na gorąco.
Kategorie artykułów
Polecane artykuły
Wpływ ergonomicznych rozwiązań na organizację przestrzeni w magazynie

Rola radcy prawnego w doradztwie podatkowym dla przedsiębiorstw
Jak diagnozować edukacyjne potrzeby dzieci w poradniach pedagogiczno-psychologicznych?